


Quali sono i guasti più comuni delle nastratrici toroidali automatiche e come risolverli? Guida alla risoluzione dei problemi per la nastratrice toroidale automatica
La maggior parte dei fallimenti su anastratrice toroidale automaticaderivano da impostazioni errate dei parametri, sensori sporchi, pressione dell'aria instabile, parti meccaniche usurate o incorretta filettatura del nastro. È possibile risolvere oltre l'80% dei tempi di inattività della produzione di routine controllando questi elementi prima di contattare il supporto tecnico.
Per i produttori di trasformatori e induttori, ilnastratrice toroidale automaticaè fondamentale per isolare le bobine toroidali dopo l'avvolgimento. Malfunzionamenti imprevisti fermeranno il tuolinea di produzione di bobine toroidali, creare difettosocomponenti del trasformatore e dell'induttanzae aumentare le perdite operative. Questa guida alla risoluzione dei problemi raccoglie casi di guasti reali dalla base di clienti globale di GREWIN, aiutando gli operatori e i tecnici della manutenzione a diagnosticare e riparare i problemi tipici passo dopo passo.
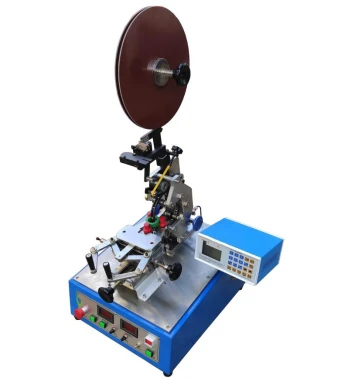
Perché la mia nastratrice toroidale automatica non si avvia dopo aver premuto il pulsante di avvio?
Il mancato avvio della macchina è causato principalmente da anomalie dell'alimentatore, attivazione incompleta dell'interblocco della porta di sicurezza, pressione pneumatica errata o blocco errato dei parametri del controller; ispezionare prima l'alimentazione, gli interruttori di sicurezza e la fonte d'aria.
1. Alimentazione e ispezione del circuito
- Verificare l'ingresso dell'alimentazione CA principale e controllare se il fusibile principale delAvvolgitrice per trasformatori di controllo PLCè saltato.
- Confermare che il pulsante di arresto di emergenza sia completamente ripristinato; i terminali di cablaggio allentati all'interno dell'armadio di controllo bloccheranno l'avvio.
2. Interblocco di sicurezza e stato del sensore
- Tutte le porte di protezione di sicurezza devono essere completamente chiuse; I sensori di interblocco disabiliteranno il funzionamento della macchina se le porte rimangono aperte.
- Verificare la presenza di detriti che bloccano i sensori fotoelettriciposizionamento del nucleo toroidale. Pulire le lenti del sensore con un panno morbido e asciutto.
3. Controllo del sistema pneumatico
Maggior parteapparecchiature di nastratura toroidale automaticarichiede una pressione dell'aria stabile di 0,4‑0,6 MPa. Una bassa pressione del compressore d'aria, una trachea che perde o un filtro intasato impediranno il movimento del cilindro e impediranno l'avvio del ciclo.
4. Blocco dei parametri del controller
Confermare che i parametri di produzione non siano bloccati da password; verificare che i parametri di velocità di registrazione, dimensione del nucleo e larghezza del nastro corrispondano a quelli effettivipezzo del trasformatore toroidale. Riavviare il controller HMI per eliminare gli errori temporanei del sistema.
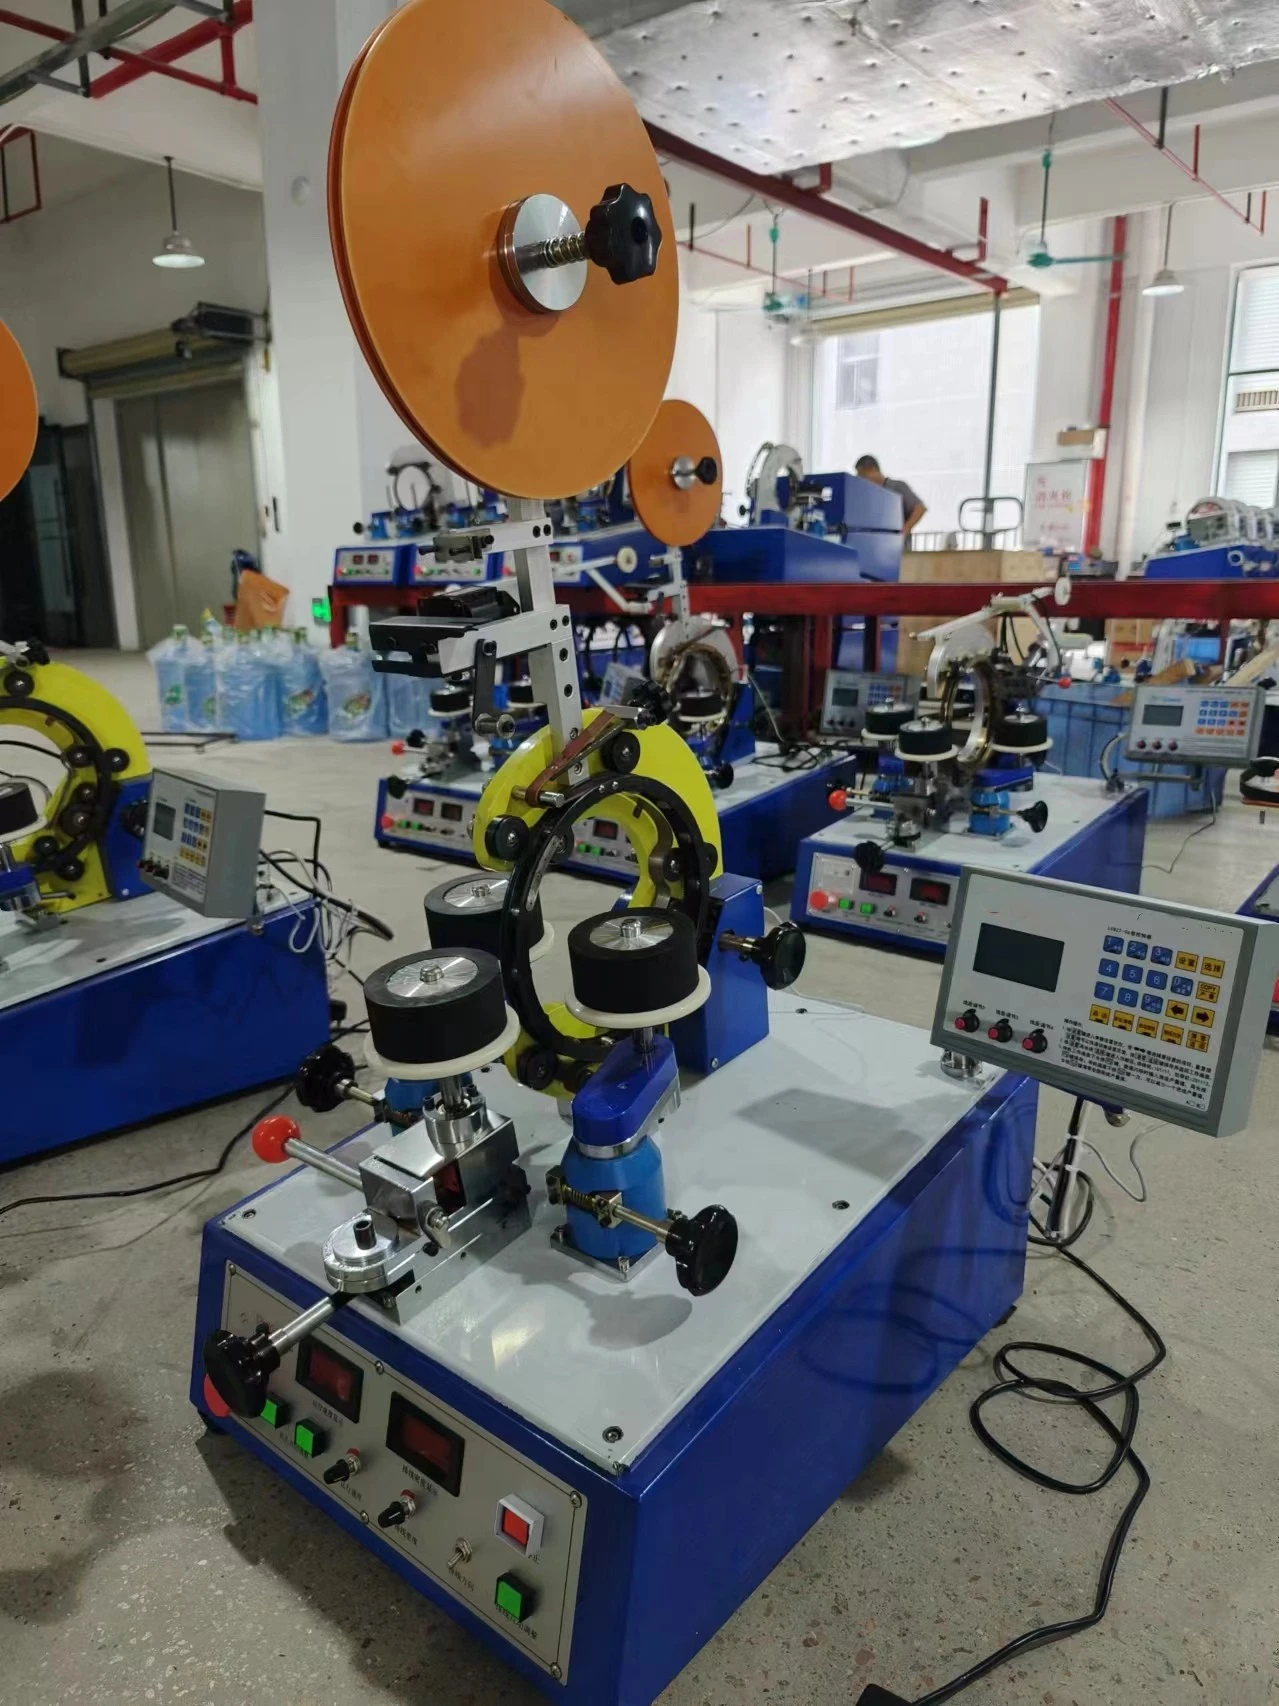
Perché la nastratura è irregolare, spiegazzata o allentata sulle bobine toroidali?
La qualità irregolare della nastratura deriva da un utilizzo impropriotensione del nastro, una testa di nastratura disallineata, rulli di guida deformati o parametri errati del rapporto di sovrapposizione nel controller; regolare prima la tensione e l'allineamento meccanico.
1. Regolazione dell'impostazione della tensione del nastro
- Tensione troppo alta: il nastro si allunga, si piega e si rompe durante l'avvolgimento.
- Tensione troppo bassa: il nastro rimane allentato e non riesce ad aderire saldamente alnucleo magnetico toroidale.
- Regola gradualmente il meccanismo della molla di tensione ed esegui un campione di prova dopo ogni regolazione.
2. Allineamento meccanico della testa nastrante e delle guide
- Ispezionare i rulli guida del nastro per individuare eventuali accumuli di residui di colla. Pulire la contaminazione dell'adesivo con alcool.
- Controllare se la posizione della testina di nastratura si discosta rispetto acentro del nucleo toroidale. Ricalibrare l'offset meccanico in base alle dimensioni del pezzo.
3. Parametro del rapporto di sovrapposizione della nastratura del controller
Apri la pagina delle impostazioni HMI del tuomacchina tutto in uno per nastratura toroidale. Una percentuale di sovrapposizione errata produrrà un avvolgimento parziale mancante. Imposta il rapporto di sovrapposizione in base alla larghezza del nastro e allo spessore del nucleo.
4. Stato di bloccaggio del pezzo
Un dispositivo pneumatico allentato rende ilnucleo del trasformatore toroidalevibrare durante la rotazione. Regolare nuovamente la pressione del cilindro di bloccaggio per trattenere il pezzo in modo stabile senza schiacciare il fragile nucleo magnetico.
Perché la lama nastrante non riesce a tagliare il nastro adesivo in modo netto?
Il taglio frastagliato e incompleto del nastro è causato principalmente da una lama di taglio smussata o rivestita di colla, da una fasatura errata della lama o da una spinta d'aria insufficiente per il cilindro della taglierina; pulire la lama, quindi controllare il meccanismo della taglierina.
1. Manutenzione della lama di taglio
La colla accumulata durante il funzionamento a lungo termine copre il bordo della lama. Spegnere la macchina, rimuovere il gruppo lame e pulire i residui di adesivo. Sostituire la lama se il tagliente è usurato o scheggiato.
2. Cilindro della taglierina e pressione dell'aria
Una pressione dell'aria insufficiente comporta una spinta debole della taglierina, pertanto la lama non riesce a tagliare completamente il nastro. Controllare il filtro dell'aria, le perdite della trachea e l'anello di tenuta del cilindro.
3. Parametro di temporizzazione del taglio sul controller
Peravvolgitrice e nastratrice toroidale a gancio completamente automatica, un tempo di ritardo del taglio errato fa sì che la lama agisca troppo presto o troppo tardi. Modificare il valore della temporizzazione dell'azione di taglio sullo schermo del PLC per sincronizzarlo con il ciclo di nastratura.
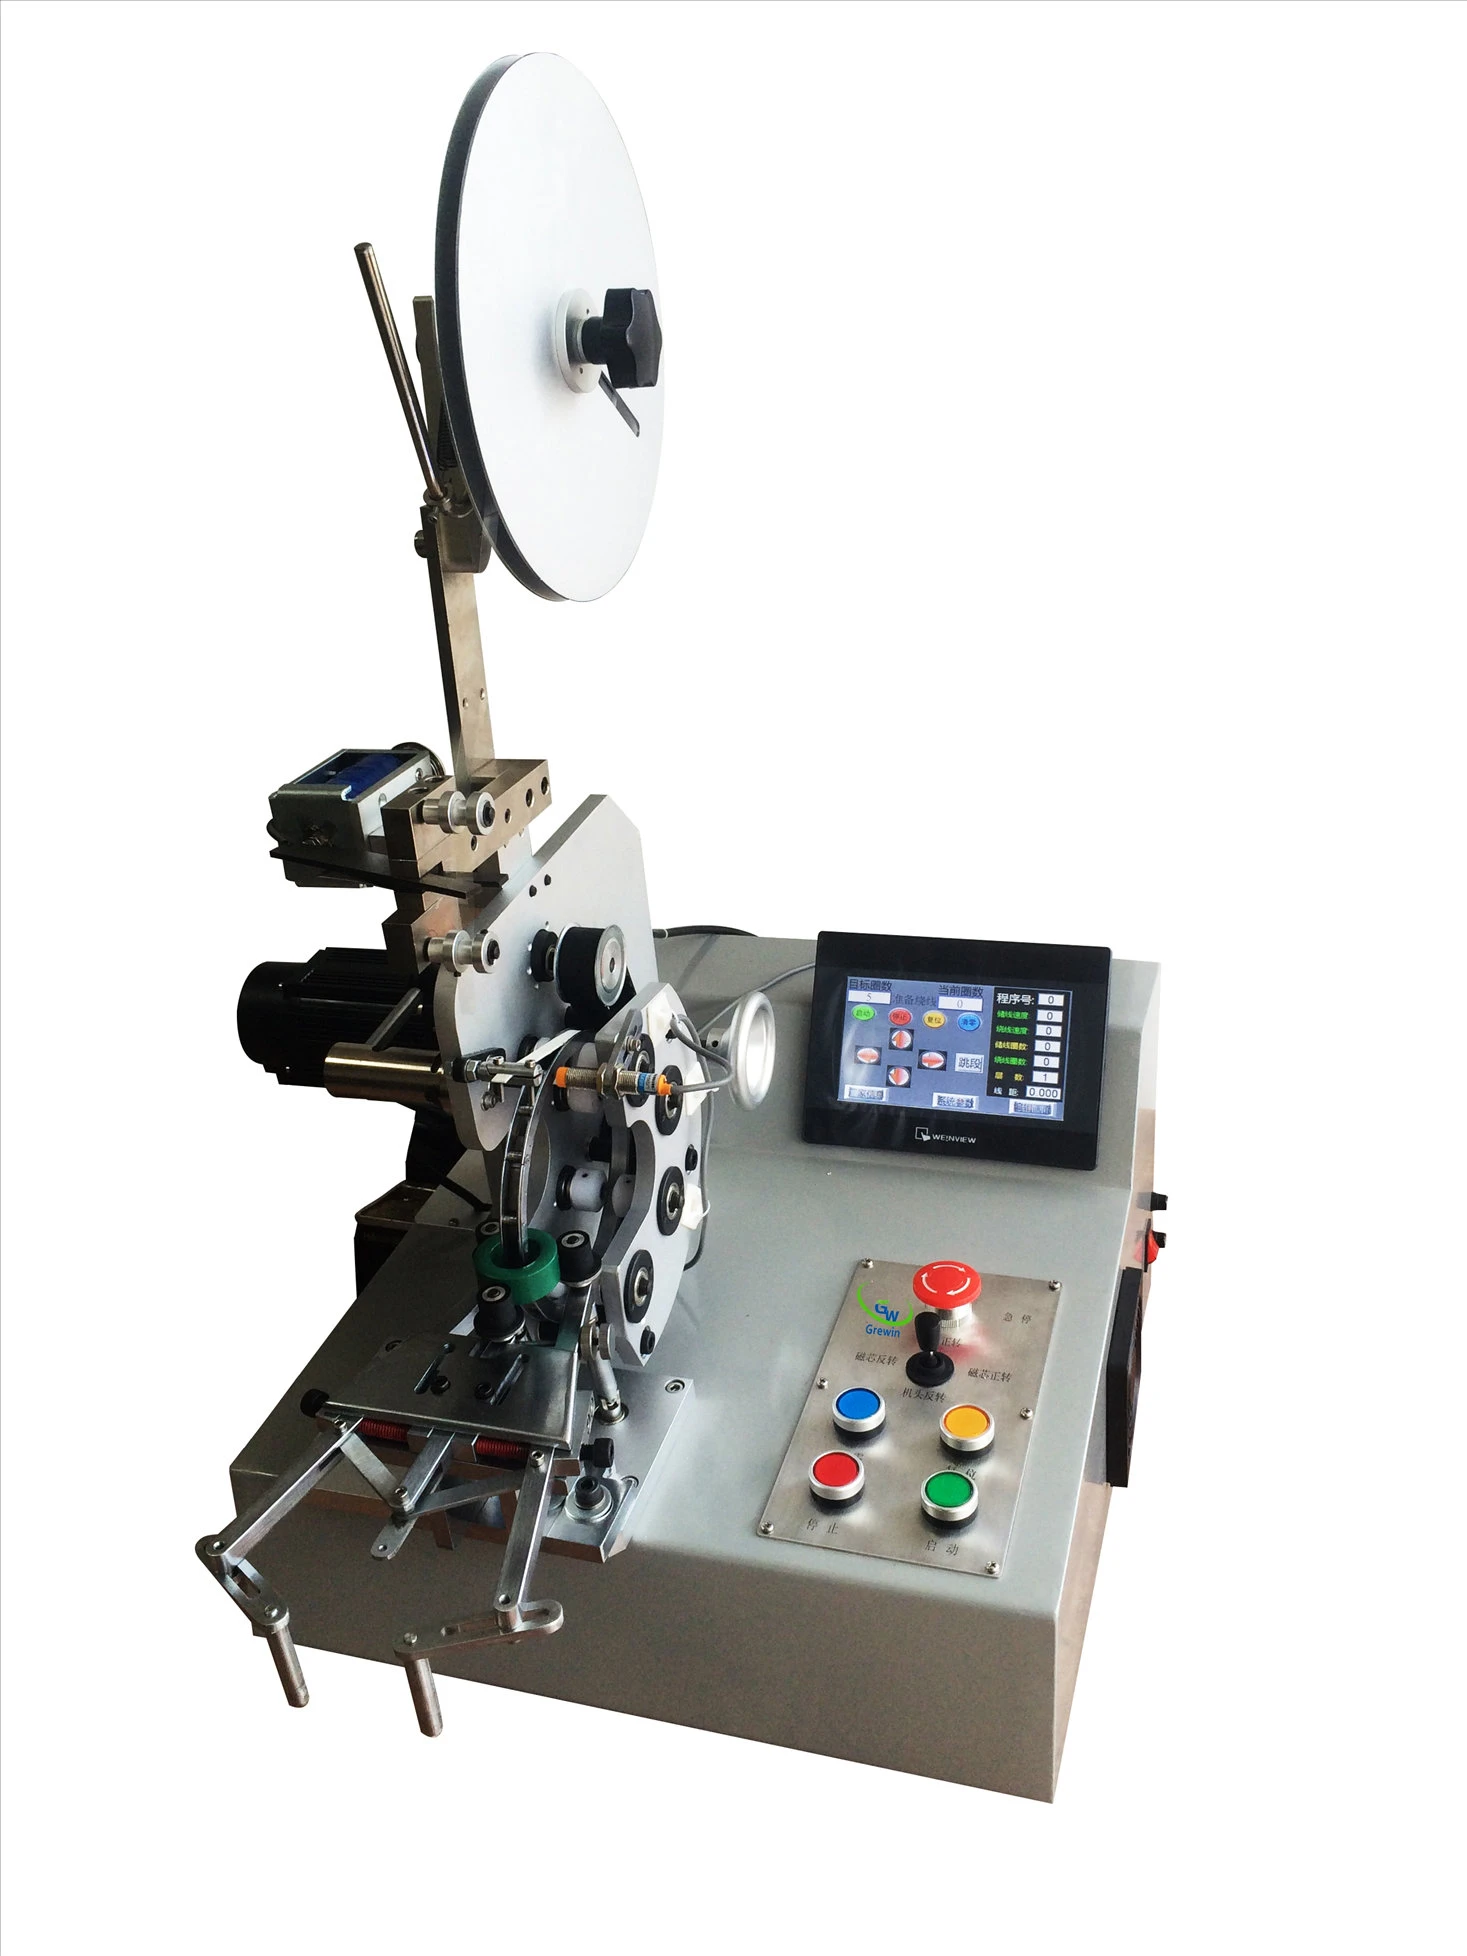
Perché la macchina segnala un allarme di errore sensore durante i cicli di nastratura automatici?
Risposta breve: Gli allarmi del sensore vengono attivati da superfici di rilevamento sporche, installazione disallineata, cablaggio danneggiato o hardware del sensore difettoso; pulire e riallineare i sensori prima di sostituire le parti di ricambio.
1. Contaminazione di polvere e colla
In un ambiente di officina per la nastratura di bobine, la nebbia di colla e la polvere di rame copriranno le superfici dei sensori fotoelettrici di anastratrice toroidale automatica. Utilizzare un panno asciutto e privo di lanugine per pulire le finestre di trasmissione e ricezione.
2. Offset della posizione del sensore
Le vibrazioni a lungo termine spostano la staffa di montaggio del sensore. Regolare nuovamente la distanza di rilevamento persensore di presenza nucleo toroidalesecondo il manuale dell'apparecchiatura.
3. Guasto al cavo e al circuito
Controllare se il cavo del segnale del sensore è usurato, sfilato o cortocircuitato. Ricollegare saldamente i connettori. Se l'allarme persiste dopo la pulizia e l'allineamento, sostituire il modulo sensore difettoso.
Come posso evitare guasti frequenti ad una nastratrice toroidale automatica con una manutenzione giornaliera?
La manutenzione ordinaria giornaliera, settimanale e mensile riduce i guasti imprevisti del 70%; concentrarsi sulla pulizia dei residui di colla, sul controllo delle parti pneumatiche e sul serraggio dei dispositivi di fissaggio meccanici.
✅ Lista di controllo della manutenzione quotidiana
- Spegnere la macchina, rimuovere i residui di colla dalla testina di nastratura, dai rulli guida e dalla lama di taglio.
- Scaricare l'acqua all'interno del filtro dell'aria delapparecchiature per la nastratura automatica.
- Controllare se il pulsante di arresto di emergenza e l'interblocco della porta di sicurezza rispondono normalmente.
✅ Lista di controllo della manutenzione settimanale
- Stringere le viti allentate dell'attrezzatura, della staffa della testina di nastratura e della base di montaggio del motore.
- Ispezionare le molle di tensione e i cuscinetti a rulli; aggiungere una piccola quantità di lubrificante specializzato.
- Pulire tutti i sensori fotoelettrici sulnastratrice avvolgitrice toroidale.
✅ Lista di controllo della manutenzione mensile
- Ispezionare la tenuta del cilindro pneumatico per eventuali perdite d'aria; sostituire le parti di tenuta obsolete.
- Controllare tutti i terminali di cablaggio all'interno dell'armadio elettrico del PLC.
- Eseguire un programma completo di test funzionali per tutti i cicli automatici.
Risorsa correlata: leggi il nostro articoloLista di controllo della manutenzione quotidiana per prolungare la durata utile della macchina avvolgitriceSUwww.coilwindingmachinechina.comper ulteriori best practice.
Consigli finali
Se completi i passaggi di risoluzione dei problemi sopra riportati e il tuonastratrice toroidale automaticamostra ancora prestazioni anomale, contattare il supporto tecnico GREWIN. Fornire il modello della macchina (ad esempio la nastratrice e l'avvolgimento del trasformatore toroidale a doppia funzione GWY‑700S), il codice di allarme, le foto del prodotto difettoso e la descrizione dell'ambiente operativo.
GREWIN, fondata nel 1993, produce un portafoglio completo diavvolgitrici toroidali, nastratrici automatiche, macchine avvolgitrici parallelee supportoattrezzatura di prova completa del trasformatore. Visita il nostro sito ufficialewww.coilwindingmachinechina.comper il catalogo prodotti, casi di studio e documentazione tecnica.


